L'imballaggio con film termoretraibile sembra semplice: si avvolge il prodotto, si applica calore e il film si stringe. Eppure due bobine dall'aspetto identico possono comportarsi in modo molto diverso nel tunnel di termoretrazione. Una garantisce un imballaggio stretto e lucido; l'altra cede, si spacca in un angolo o diventa opaca. Le prestazioni dipendono da tre elementi che lavorano insieme: la resina, il grado di orientamento del film e la linea che applica il calore. La maggior parte delle guide all'acquisto tratta solo gli ultimi due aspetti.
Come funziona il film termoretraibile e cosa misurare
Il film viene stirato quando è ancora caldo e raffreddato rapidamente, il che fissa le molecole allineate nella loro posizione. Quando in seguito si applica calore, queste molecole tornano alla loro configurazione originaria e il film tende a ritirarsi, poichépellicola termoretraibileLe referenze lo descrivono. Due valori determinano il risultato: la retrazione libera, ovvero l'entità della ripresa del film, e la tensione di retrazione, ovvero la forza con cui il film si contrae durante il processo.
Anche le aspettative sono importanti. Il polietilene di qualità per termoretraibile offre in genere un tasso di retrazione di circa il 20% e una trasparenza inferiore rispetto al film in poliolefina, secondo quanto riportato daGuida completa alla pellicola termoretraibileIl PE raramente vince per l'aspetto estetico; prevale grazie all'ampia gamma di calibri, alla resistenza al carico e al costo contenuto.
Proprietà della resina alla base del film
L'indice di fusione è la prima leva. In unPellicola termoretraibile in LDPEUn indice di fluidità più basso, inferiore a circa 0,8 g/10 min, è associato a una tensione di ritrazione più elevata, mentre la ramificazione a catena lunga conferisce la resistenza allo scorrimento necessaria a mantenere stabile la bolla. Una densità compresa tra 0,923 e 0,935 g/cm³ aumenta la rigidità, e il LDPE può essere miscelato con l'LLDPE in un ampio intervallo di rapporti per bilanciare ritrazione e proprietà ottiche a favore della tenacità.
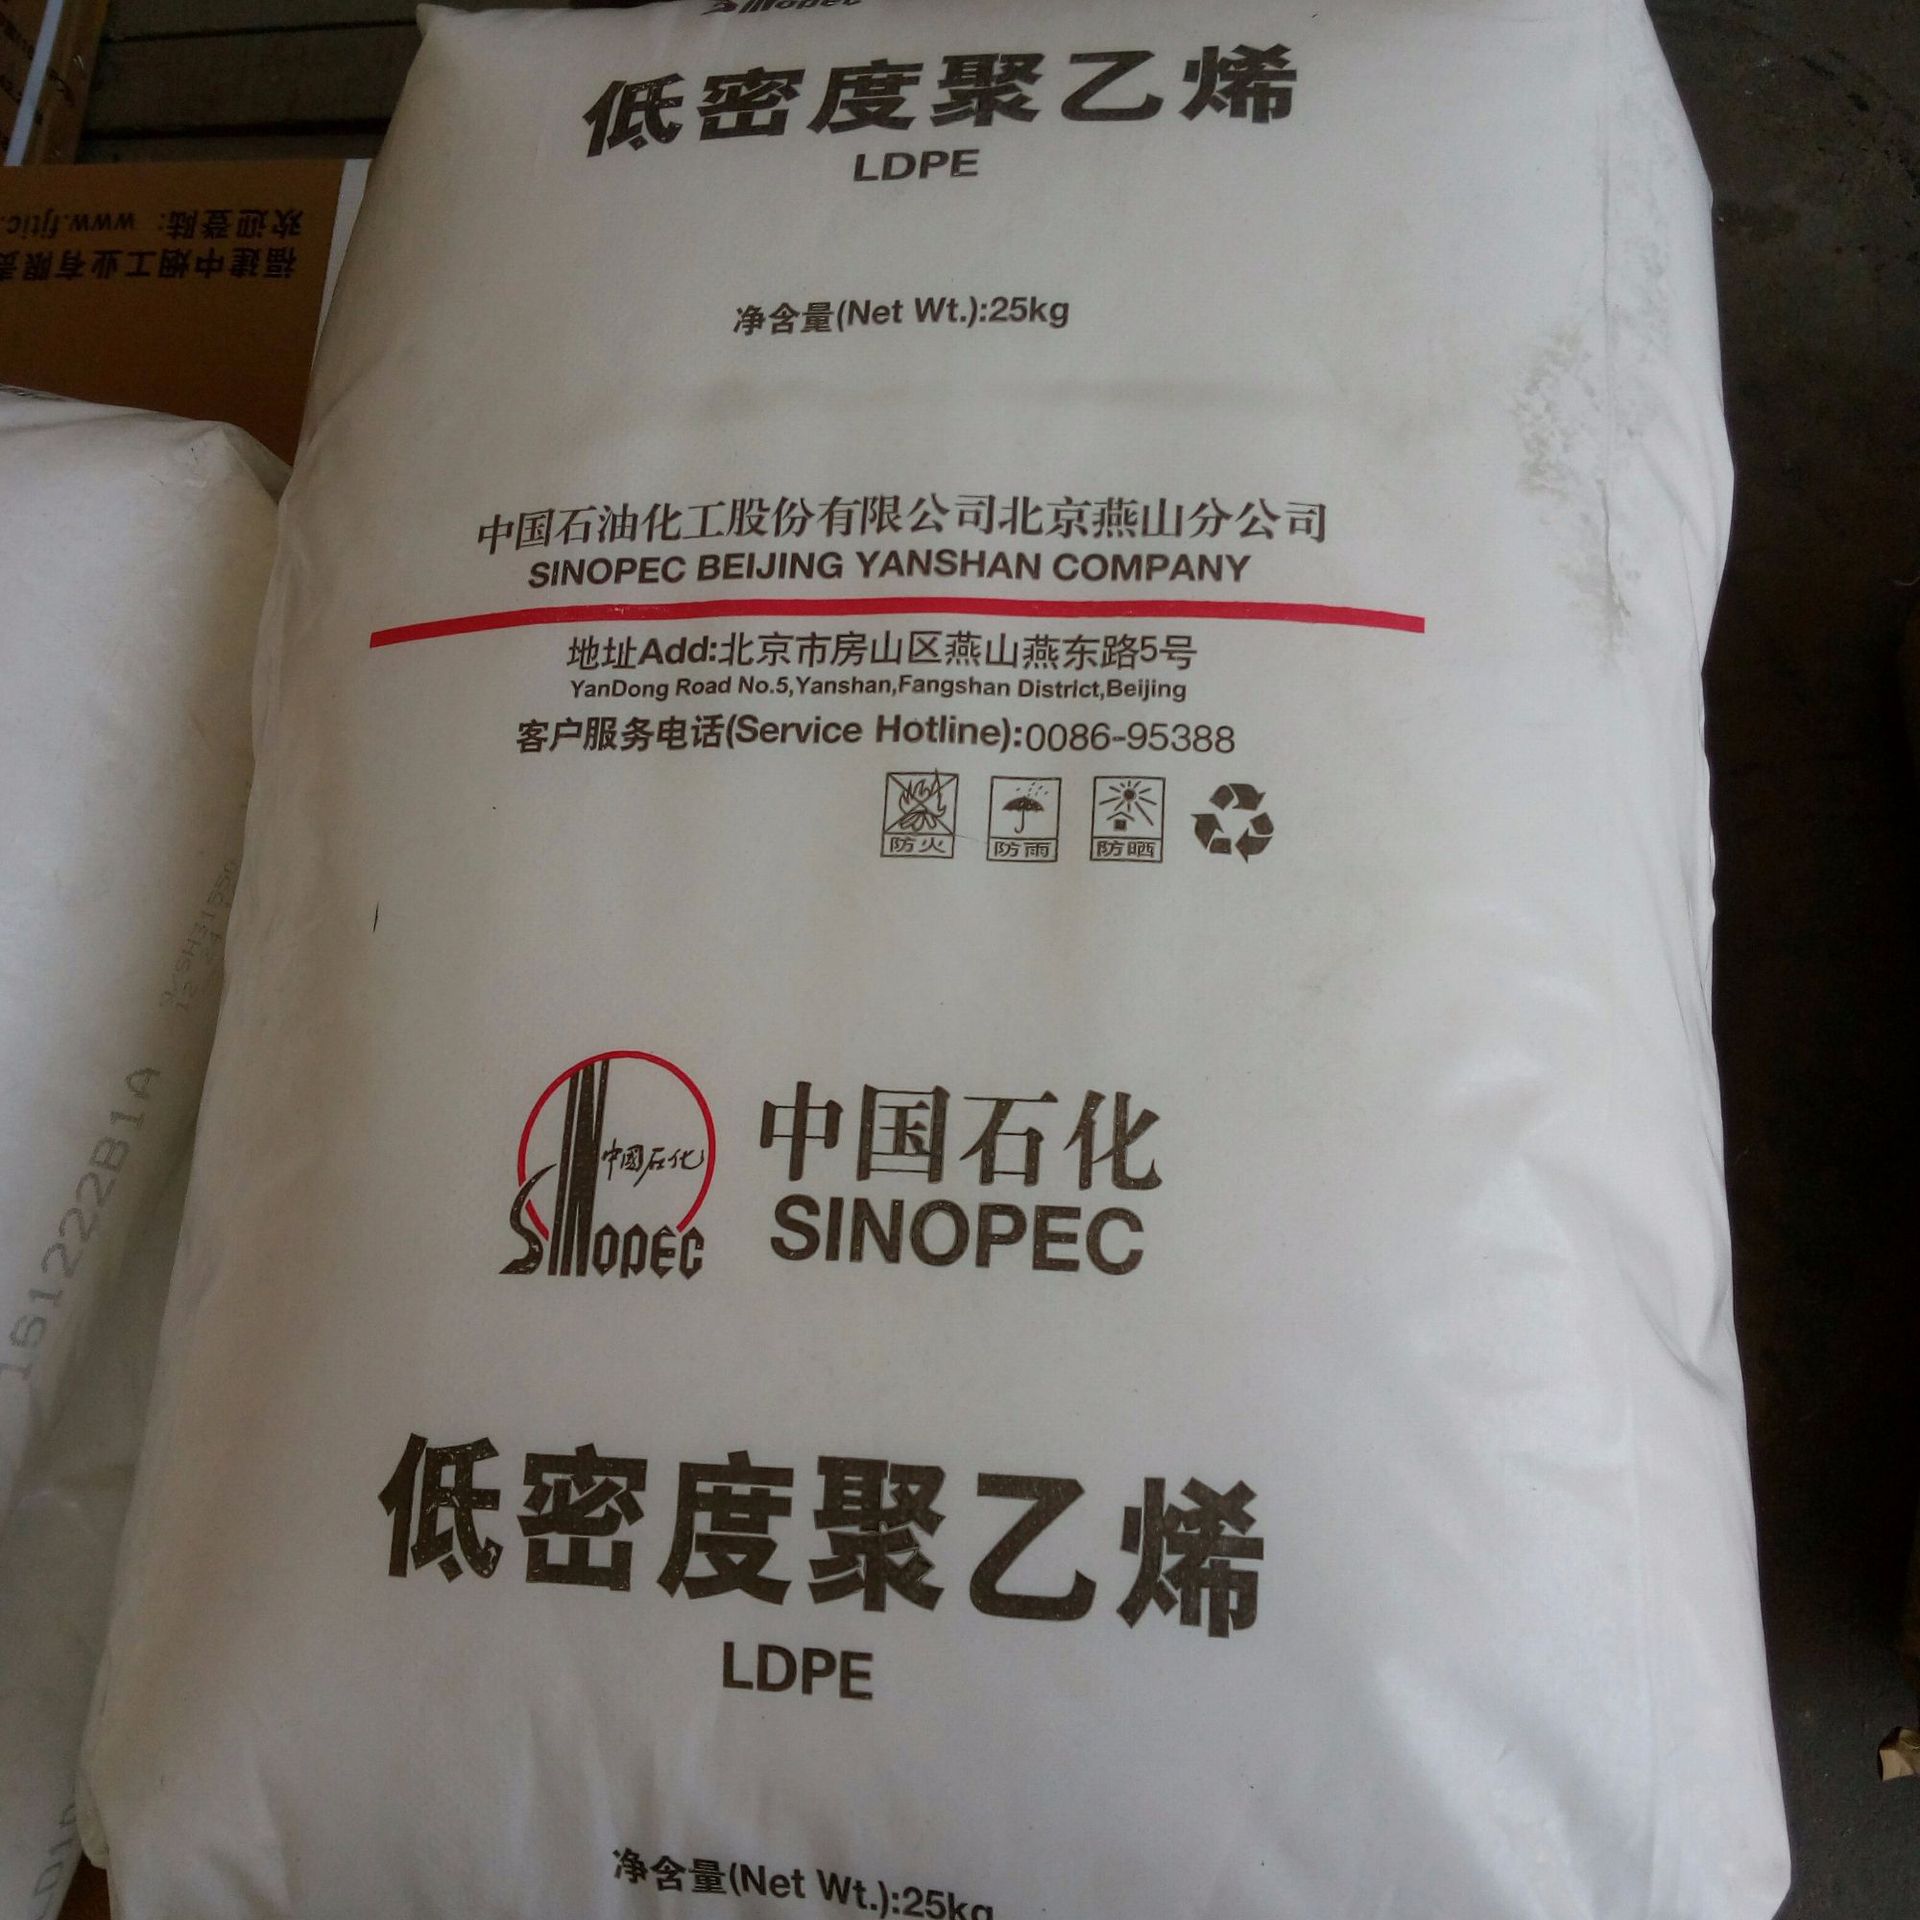
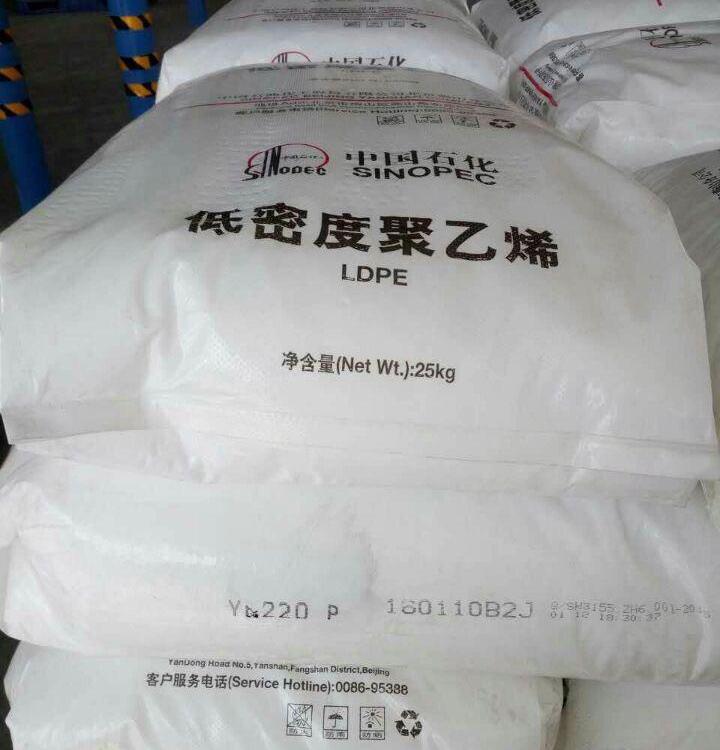
È qui che un voto comeYanshan LD100ACrichiede una classificazione affidabile. I dati del fornitore lo indicano con una densità di circa 0,923 g/cm³ e un indice di fluidità in fusione di 2,0 g/10 min, e ne riporta il nomepellicola termoretraibileTra le sue applicazioni, un indice di fluidità alla fusione (MFR) di 2,0 garantisce una facile estrusione e una buona trasparenza, caratteristiche adatte a film termoretraibili leggeri e a miscele. Per imballaggi pesanti che richiedono la massima resistenza alla trazione, un LDPE con indice di fluidità più basso costituisce di solito la matrice più robusta, mentre l'LD100AC viene impiegato come componente per le prestazioni di lavorazione e ottiche.
La lavorazione determina quanta resina potenziale conservi
Una buona resina può comunque generare una contrazione ridotta. Il rapporto di soffiaggio e il rapporto di estrusione determinano l'entità dell'orientamento impartito in ciascuna direzione; pertanto, un film sbilanciato si contrae in modo non uniforme, deformando il pacchetto. Anche il raffreddamento è fondamentale: se la bolla rimane calda troppo a lungo, le molecole tornano alla loro configurazione originaria prima di solidificarsi, e il film perde la forza di restringimento che la resina avrebbe potuto fornire.
In Chengnuo, quando i clienti ci chiedono di selezionare una specifica per LDPE, prima ancora di parlare dell'indice di fluidità ci informiamo sulla linea di estrusione e sul tipo di imballaggio previsto. Una qualità che funziona perfettamente su una linea può dare risultati inferiori su un'altra; pertanto, la domanda cruciale non è solo quale valore riportato nella scheda tecnica sia il più elevato, ma come verrà prodotto e utilizzato il film.
Una diagnosi semplice è di grande aiuto quando si manifestano problemi. Pacchi allentati o afflosciati indicano di solito una bassa tensione di restringimento o un riscaldamento insufficiente del tunnel. Una pellicola opaca spesso denota un eccesso di calore o una temperatura di fusione troppo elevata durante l'estrusione. Fessurazioni agli angoli vivi suggeriscono che lo spessore sia troppo ridotto oppure che la miscela necessiti di una maggiore quantità di LLDPE per migliorare la resistenza alla perforazione. Variare una sola variabile alla volta e registrare ogni prova è più rapido che cambiare resine nella speranza di ottenere un risultato diverso.
Anche lo stoccaggio rientra in questo ambito. La stessa guida industriale avverte che temperature superiori a circa 38 °C possono causare un restringimento prematuro, pertanto i rotoli conservati vicino alle porte di carico o a pareti calde potrebbero arrivare già danneggiati.
Variabili di linea e riferimento rapido
Sulla linea di confezionamento, la temperatura del tunnel, il tempo di permanenza e il flusso d'aria determinano la vestibilità finale. Il film viene utilizzato più spesso come involucro esterno per cartoni, pallet e lattine, secondoApplicazioni del film termoretraibilee ogni forma richiede impostazioni specifiche. Troppo poco calore lascia un film troppo morbido; troppo calore lo brucia o lo opacizza. Anche l'aria intrappolata deve trovare una via di fuga, motivo per cui alcuni film sono già predisposti con microfori. La tabella mette in correlazione ciascun fattore con un intervento pratico.
| Fattore | Cosa influenza | Leva pratica |
|---|---|---|
| Indice di fusione | Resistenza alla fusione, tensione di ritrazione | Più basso per carichi pesanti; circa 2,0 per film a uso leggero |
| Miscela di densità e LLDPE | Rigidità, chiarezza, resistenza alla perforazione | Aggiungere LLDPE per la tenacità, mantenere LDPE per le proprietà ottiche |
| Rapporto di gonfiamento e sgonfiamento | Equilibrio di orientamento in entrambe le direzioni | Abbina i rapporti alla forma del pacchetto |
| Raffreddamento | Orientamento congelato nel film | Temperatura di fusione stabile e raffreddamento uniforme |
| Temperatura del tunnel e tempo di permanenza | Aderenza, foschia, passaggio del colore | Prova diverse impostazioni per ciascun prodotto |
| Archiviazione | Ritiro prematuro | Conservare i rotoli al fresco e lontano da fonti di calore |
I confronti dei materiali dipendono anche dalla forma del film. Una breve panoramica daImballaggio in film termoretraibileSi osserva che il LDPE e l'LLDPE sono meno trasparenti rispetto al film in poliolefina, pertanto è opportuno concordare gli obiettivi di trasparenza prima di selezionare la resina.
Conclusione
Le prestazioni dell'imballaggio in film termoretraibile sono il risultato di una catena: indice di fluidità e densità della resina, orientamento durante il soffiaggio, raffreddamento, stoccaggio e regolazione del tunnel. Un anello debole in qualsiasi punto si manifesta con cedimenti, opacità o rotture. Per film leggeri e miscele,Yanshan LD100ACÈ un'opzione pratica di LDPE, mentre per fasci più pesanti potrebbe essere necessario un indice di fusione più basso. Definisci innanzitutto il tipo di imballaggio, la linea di produzione e l'obiettivo di trasparenza, quindi scegli la qualità.
Riferimenti
- Wikipedia – Confezione termoretraibile
- Imballaggio industriale – La guida completa al film termoretraibile
- Google Patents – US9068032B2, LDPE per l'impiego come componente di miscela nelle applicazioni di film termoretraibile
- Susheng Polymer – Yanshan PE LD100 AC
- LyondellBasell – Film termoretraibile
- Racklify – Pellicola termoretraibile: cos'è e come funziona